鉄筋加工の納入精度管理|寸法誤差1mm以下の検査体制
鉄筋加工の現場で「寸法誤差を1mm以下に抑えてほしい」という要望は、近年のゼネコン・元請から強く求められるテーマです。建築構造物の安全性は鉄筋の配置精度に直結するため、加工段階での寸法管理が不十分だと、現場での組立てや配筋検査でトラブルが発生します。本稿では、埼玉県を拠点に鉄筋加工を手がける立場から、1mm以下の精度を実現するための検査体制、測定機器の選定、見積もり時の留意点、そして協力会社を選ぶ際のチェックポイントまで、実務に即した形で整理しました。
鉄筋加工における寸法精度の重要性と1mm以下基準
建築構造物の安全性は鉄筋の配置精度に直結し、設計値との誤差は概ね±1mm以下が高精度案件の目安とされます。業界標準と自社基準を使い分ける判断軸を整理します。
建築構造計算と寸法精度の関係
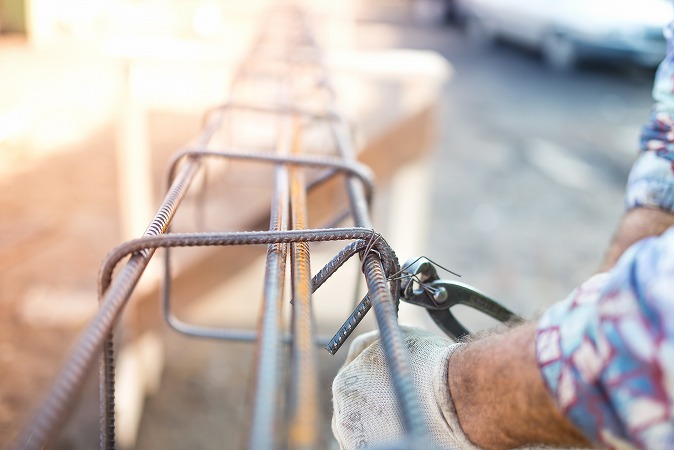
鉄筋コンクリート構造では、設計段階で算出された鉄筋の配置・かぶり厚・継手位置に基づいて構造計算が行われています。加工された鉄筋の寸法が設計値から大きくズレると、かぶり厚の不足や継手の重なり長さの不足が発生し、結果としてコンクリート強度に影響を及ぼします。例えば、柱の主筋が設計値より3mm長い、あるいは短い状態で納入されると、現場でのスペーサー調整が必要になり、施工効率が落ちるだけでなく、検査記録にも誤差が残ります。
現場で実際によく見るパターンとして、スターラップ(あばら筋)の内寸法が数mmずれているために、主筋との結束が甘くなるケースがあります。建築基準法に基づく構造設計の前提を満たすためには、加工段階での寸法精度が不可欠です。特に高層建築や大スパン構造では、誤差が累積するため、1本あたりの精度が全体の品質を左右します。
顧客(元請・ゼネコン)が求める精度基準の実態
規格表に記載された許容差は、JIS規格や日本建築学会の標準仕様書に基づき、加工長さに応じて±25mm〜±10mm程度が一般的な基準です。しかし、施工図に明記されていない暗黙の基準として、特に大手ゼネコンの現場では「±1mm以下」を実質的な合格ラインとして運用しているケースが増えています。これは、現場で組み立てた際に他の部材との取り合いがシビアになるためです。
これまで対応したお客様の中で、図面には標準精度しか書かれていないにもかかわらず、納入後の現場検査で1mm単位の指摘を受けた事例があります。こうした暗黙基準に応えるには、過去の取引実績の中で得た情報を社内で共有し、顧客ごとの「実質精度」を管理することが信頼関係の構築につながります。具体的な業務内容や対応事例については、業務内容・施工事例はこちらをご覧ください。また、精度要件のご相談は無料相談・お問い合わせはこちらから受け付けています。
寸法検査に必要な測定機器と導入の判断基準
鉄筋加工の寸法検査ではノギス・デジタルキャリパー・レーザー測定器を組み合わせて運用するのが現実的で、導入コストは数千円から百万円超まで幅があります。精度レベルと費用対効果の判断軸を整理します。
各測定機器の精度限界と使い分け
ノギスは最小読取0.05mm程度が一般的ですが、読み取り誤差が0.1〜0.2mm発生する可能性があり、作業員のスキルに依存します。デジタルキャリパーは0.01mm単位の表示が可能ですが、電池劣化や測定面の摩耗で値がドリフトする問題があります。レーザー測定器は長尺の鉄筋(3m超)の検査に向いていますが、温度・湿度・粉塵などの環境要因に影響を受けやすく、加工場内での恒常的な使用には校正環境の整備が必要です。
専門的な観点から重要なのは、1本の鉄筋に対して複数の測定方法を併用することです。例えば、両端の長さはレーザーで、曲げ部分の角度や内寸はデジタルキャリパーで、抜き取り検査の最終確認は校正済みノギスで行うといった役割分担です。
測定機器の定期校正と管理方法
JIS規格に基づく校正周期は、使用頻度にもよりますが概ね3〜6ヶ月が目安です。校正は外部の校正業者に依頼し、校正証明書を保管することで、顧客監査時の説明資料になります。社内では校正記録簿を作成し、機器ごとの校正履歴・次回予定日・担当者を一元管理します。
| 測定機器 | 推奨校正周期 | 主な用途 |
|---|---|---|
| アナログノギス | 6ヶ月 | 最終抜き取り検査 |
| デジタルキャリパー | 3ヶ月 | 曲げ部の内寸測定 |
| レーザー測定器 | 3ヶ月 | 長尺鉄筋の全長測定 |
とはいえ、校正だけでは精度は維持できません。日常の点検として、始業前のゼロ点確認、測定面の清掃、保管環境(温度・湿度)の管理を作業員に徹底させることが重要です。具体的な検査体制の事例は業務内容・施工事例はこちらでご紹介しています。
納入前の検査フローと合格判定プロセス
受注時の図面確認から納入前検査まで、抜き取り検査と全数検査の選択基準を明確にし、不合格品の処理フローを社内で標準化することが品質安定の鍵となります。
抜き取り検査と全数検査の選択基準
AQL(Acceptance Quality Limit/合格品質水準)の考え方を踏まえると、月産規模・過去の不良率実績・顧客要求レベルの3つの軸で検査方式を決定するのが実務的です。月産1,000本未満の小規模ロットや、顧客から1mm以下精度を明示された案件では全数検査を、月産10,000本超の大量ロットで過去の不良率が概ね0.5%以下で安定している場合は抜き取り検査(サンプル数の目安は√(ロット数)+1本程度)を採用するのが目安です。
電算システムでロットごとの検査記録を残しておくと、顧客への品質報告書の作成が効率化されます。また、不良率の推移をモニタリングすることで、抜き取り検査から全数検査への切替判断が迅速になります。
検査結果の記録と不合格品の対応
検査記録簿には、ロット番号・加工日・検査日・検査員名・測定値・合否判定・不合格原因の分類を記載します。不合格原因は「測定誤差(機器のドリフト等)」「加工誤差(切断機・ベンダーの調整不良)」「設計誤差(図面の解釈違い)」の3カテゴリに分類することで、是正措置の優先順位が明確になります。
| 不合格原因 | 主な対応 | 再発防止策 |
|---|---|---|
| 測定誤差 | 機器の再校正 | 校正周期の短縮 |
| 加工誤差 | 該当ロット再加工 | 設備の日常点検強化 |
| 設計誤差 | 図面確認の差し戻し | 受注時のダブルチェック |
不合格品は専用の隔離エリアに保管し、識別タグを付けて誤出荷を防ぎます。是正措置の実施記録もISO9001の運用上、必須項目となります。
精度管理を実現する見積もりチェックと納期設定のコツ
寸法精度が高い案件は工数が標準案件比で概ね2〜3割増になることが多く、見積単価と納期バッファの設定が利益率を左右します。設備余力と外注判断の基準も整理します。
精度基準に基づいた原価計算と見積単価
標準精度(±3mm程度)の案件と高精度(±1mm以下)の案件では、工数が大きく異なります。現場の体感値として、検査時間が標準の1.5〜2倍、不合格時の再加工リスクを織り込むと、原価ベースで2〜3割の上乗せが必要になります。具体的には、測定機器の減価償却費(年間ベースで案件数に按分)、検査人件費(1ロットあたりの検査時間×時給)、再加工リスク引当(過去の不良率×再加工コスト)を見積単価に組み込みます。
正直なところ、見積単価を抑えすぎると過受注により検査が追いつかず、品質トラブルの原因になります。利益率と検査キャパシティのバランスを取ることが、過受注防止の観点でも重要です。
納期設定時に確保すべき検査バッファ
納期設定の基本ルールとして、加工完了日から納入日までに「全長×0.5〜1日」の検査バッファを設けることをおすすめします。例えば、3日間で加工完了するロットなら、納入日は加工完了+1〜2日後に設定します。これにより、抜き取り検査で不合格が出た場合の全数再検査、あるいは再加工に対応する余裕が生まれます。
顧客調整のタイミングとしては、受注時点で検査バッファを含めた納期を提示し、加工開始日の前日に最終確認を行うのが実務的です。途中で「やはり全数検査に変更したい」という要望が入った場合でも、初期段階でバッファを確保していれば、柔軟に対応できます。具体的な見積もり・納期相談は無料相談・お問い合わせはこちらから承ります。
信頼できる加工業者選びで見分ける精度管理の体制
協力会社選定では、測定機器の保有状況・ISO9001認証・過去12ヶ月の品質実績の3点に加え、現場視察で5つのチェックポイントを確認することが、長期的な信頼関係構築の基盤になります。
見積依頼時に確認すべき精度管理チェックリスト
見積依頼の段階で、以下の3項目を書面で確認することをおすすめします。第一に、デジタルノギス以上の測定機器の保有個数(目安として加工ライン数×2台以上)。第二に、ISO9001取得の有無と認証範囲(鉄筋加工が認証範囲に含まれているか)。第三に、過去12ヶ月の品質実績として、不良率(目安:1%以下)と返品件数の開示。
- 測定機器の保有リスト(機種名・台数・校正日)
- ISO9001認証書のコピーと認証範囲の明記
- 過去12ヶ月の月別不良率推移
- 主要取引先からの品質評価実績
- 検査員の人数と保有資格(品質管理検定など)
現場視察で見るべき5つのポイント
書面確認に加え、可能であれば現場視察を行うことで、精度管理体制の実態を把握できます。視察時に確認すべきポイントを以下に整理します。
- 検査機器の配置と使用頻度:加工ラインの近くに測定機器が配置され、日常的に使用されている形跡があるか
- 検査記録簿の更新状況:直近1週間の記録が記入されているか、空欄や事後記入の痕跡がないか
- 作業員の計測スキル:ノギスの読み取りや校正手順を作業員自身が説明できるか
- 不合格品の隔離エリア:識別タグ付きで物理的に隔離されているか、誤出荷防止の仕組みがあるか
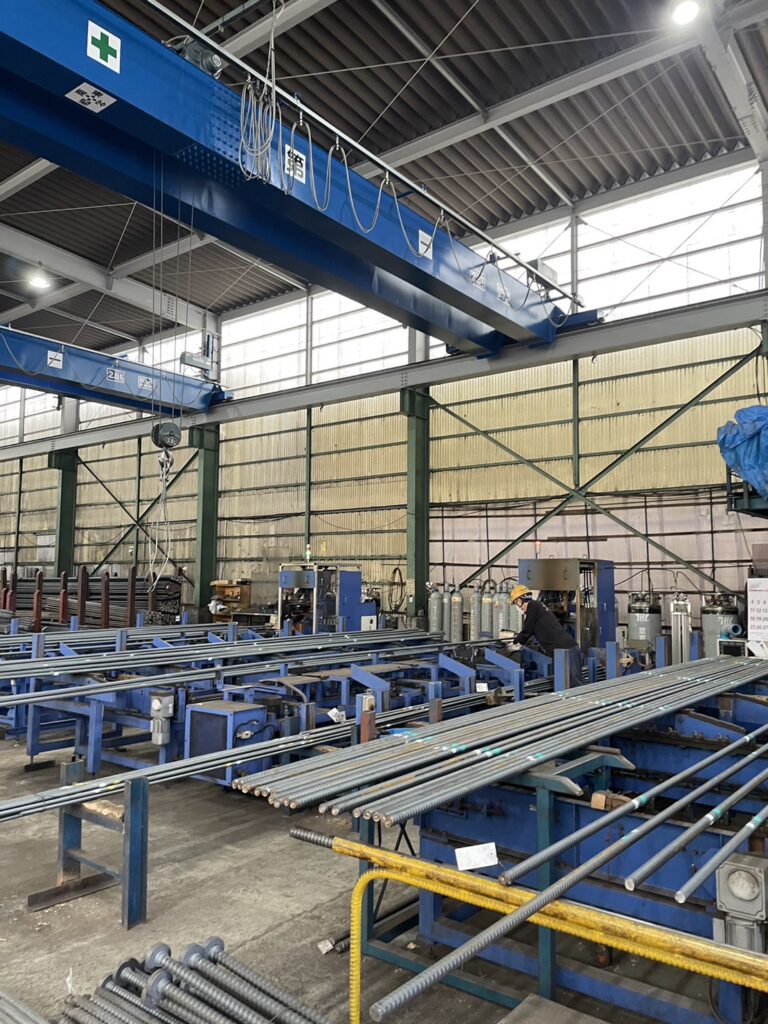
- トレーサビリティの仕組み:ロット番号から加工日・検査員・使用材料の鋼材ミルシートまで遡れるか
これら5項目を客観的にチェックすることで、見積金額の安さだけに引きずられない協力会社選定が可能になります。北武の取り組み事例については業務内容・施工事例はこちらでご紹介しています。精度管理体制についてのご質問は無料相談・お問い合わせはこちらからお気軽にどうぞ。
よくある質問(FAQ)
Q. 寸法が規格外だった場合の責任は?
契約書の品質基準と責任範囲の記載が優先されます。加工誤差は加工業者、設計誤差は元請側が負うのが一般的ですが、測定誤差の切り分けが争点になることが多いため、検査記録簿による証跡保存が重要です。
Q. 1mm以下精度に必要な月産規模は?
測定機器の投資回収を考えると月産5,000本以上が目安ですが、小ロットでは外注活用や検査機器の共用で対応可能です。受注バランスを見ながら段階的に投資する方法もあります。
Q. 検査記録はどのくらい保管すべき?
建築物の保証期間や瑕疵担保責任を踏まえ、概ね10年間の保管が目安です。電子化することで保管スペースを抑えつつ、トレーサビリティを確保できます。
この記事を書いた理由
著者 – 株式会社北武
これまでお客様からよくいただくご相談として、協力会社の精度不足で配筋検査が止まり、後工程に影響が出てしまったというケースがあります。寸法管理は地味な作業ですが、現場全体の工程と信頼に直結するテーマです。
この記事が、精度管理体制を見直したい元請の方や、自社の検査フローを再構築したい加工業者の方にとって、判断材料の一つとなれば幸いです。
会社概要・アクセスはこちらからご確認ください。
鉄筋加工なら埼玉県の株式会社北武へ|工場スタッフ募集中!
株式会社北武
〒339-0025
埼玉県さいたま市岩槻区釣上新田1084番地1
TEL:048-791-2815 FAX:048-791-2816
※営業電話お断り※